 EN

Noções Básicas de Projeto de Sistema de Transporte a Vácuo para Fábricas Farmacêuticas
Asistema de transferência a vácuo pode conectar etapas de manuseio de pós sem depender de transferência manual aberta. Em uma planta farmacêutica, contudo, a primeira pergunta de projeto não é simplesmente quantos quilogramas de pó devem ser movidos por hora. A pergunta útil é se todo o percurso do material — desde a descarga do saco ou ponto de carregamento até o receptor e os equipamentos a jusante — pode garantir contenção, limpeza, troca de lote e operação estável.
Do ponto de vista da seleção de equipamentos para formas sólidas, o sistema de transferência a vácuo deve ser primeiramente ajustado ao comportamento do material e ao nó do processo que atende. Um projeto que transfere bem um excipiente de escoamento livre pode exigir diferentes configurações de tratamento de ar, geometria do receptor, limpeza do filtro e controle de descarga para misturas coesivas ou princípios ativos sensíveis à poeira. Este artigo descreve os fundamentos de projeto que as equipes de processo, produção, qualidade e aquisições podem analisar em conjunto.
Comece com o percurso farmacêutico do material
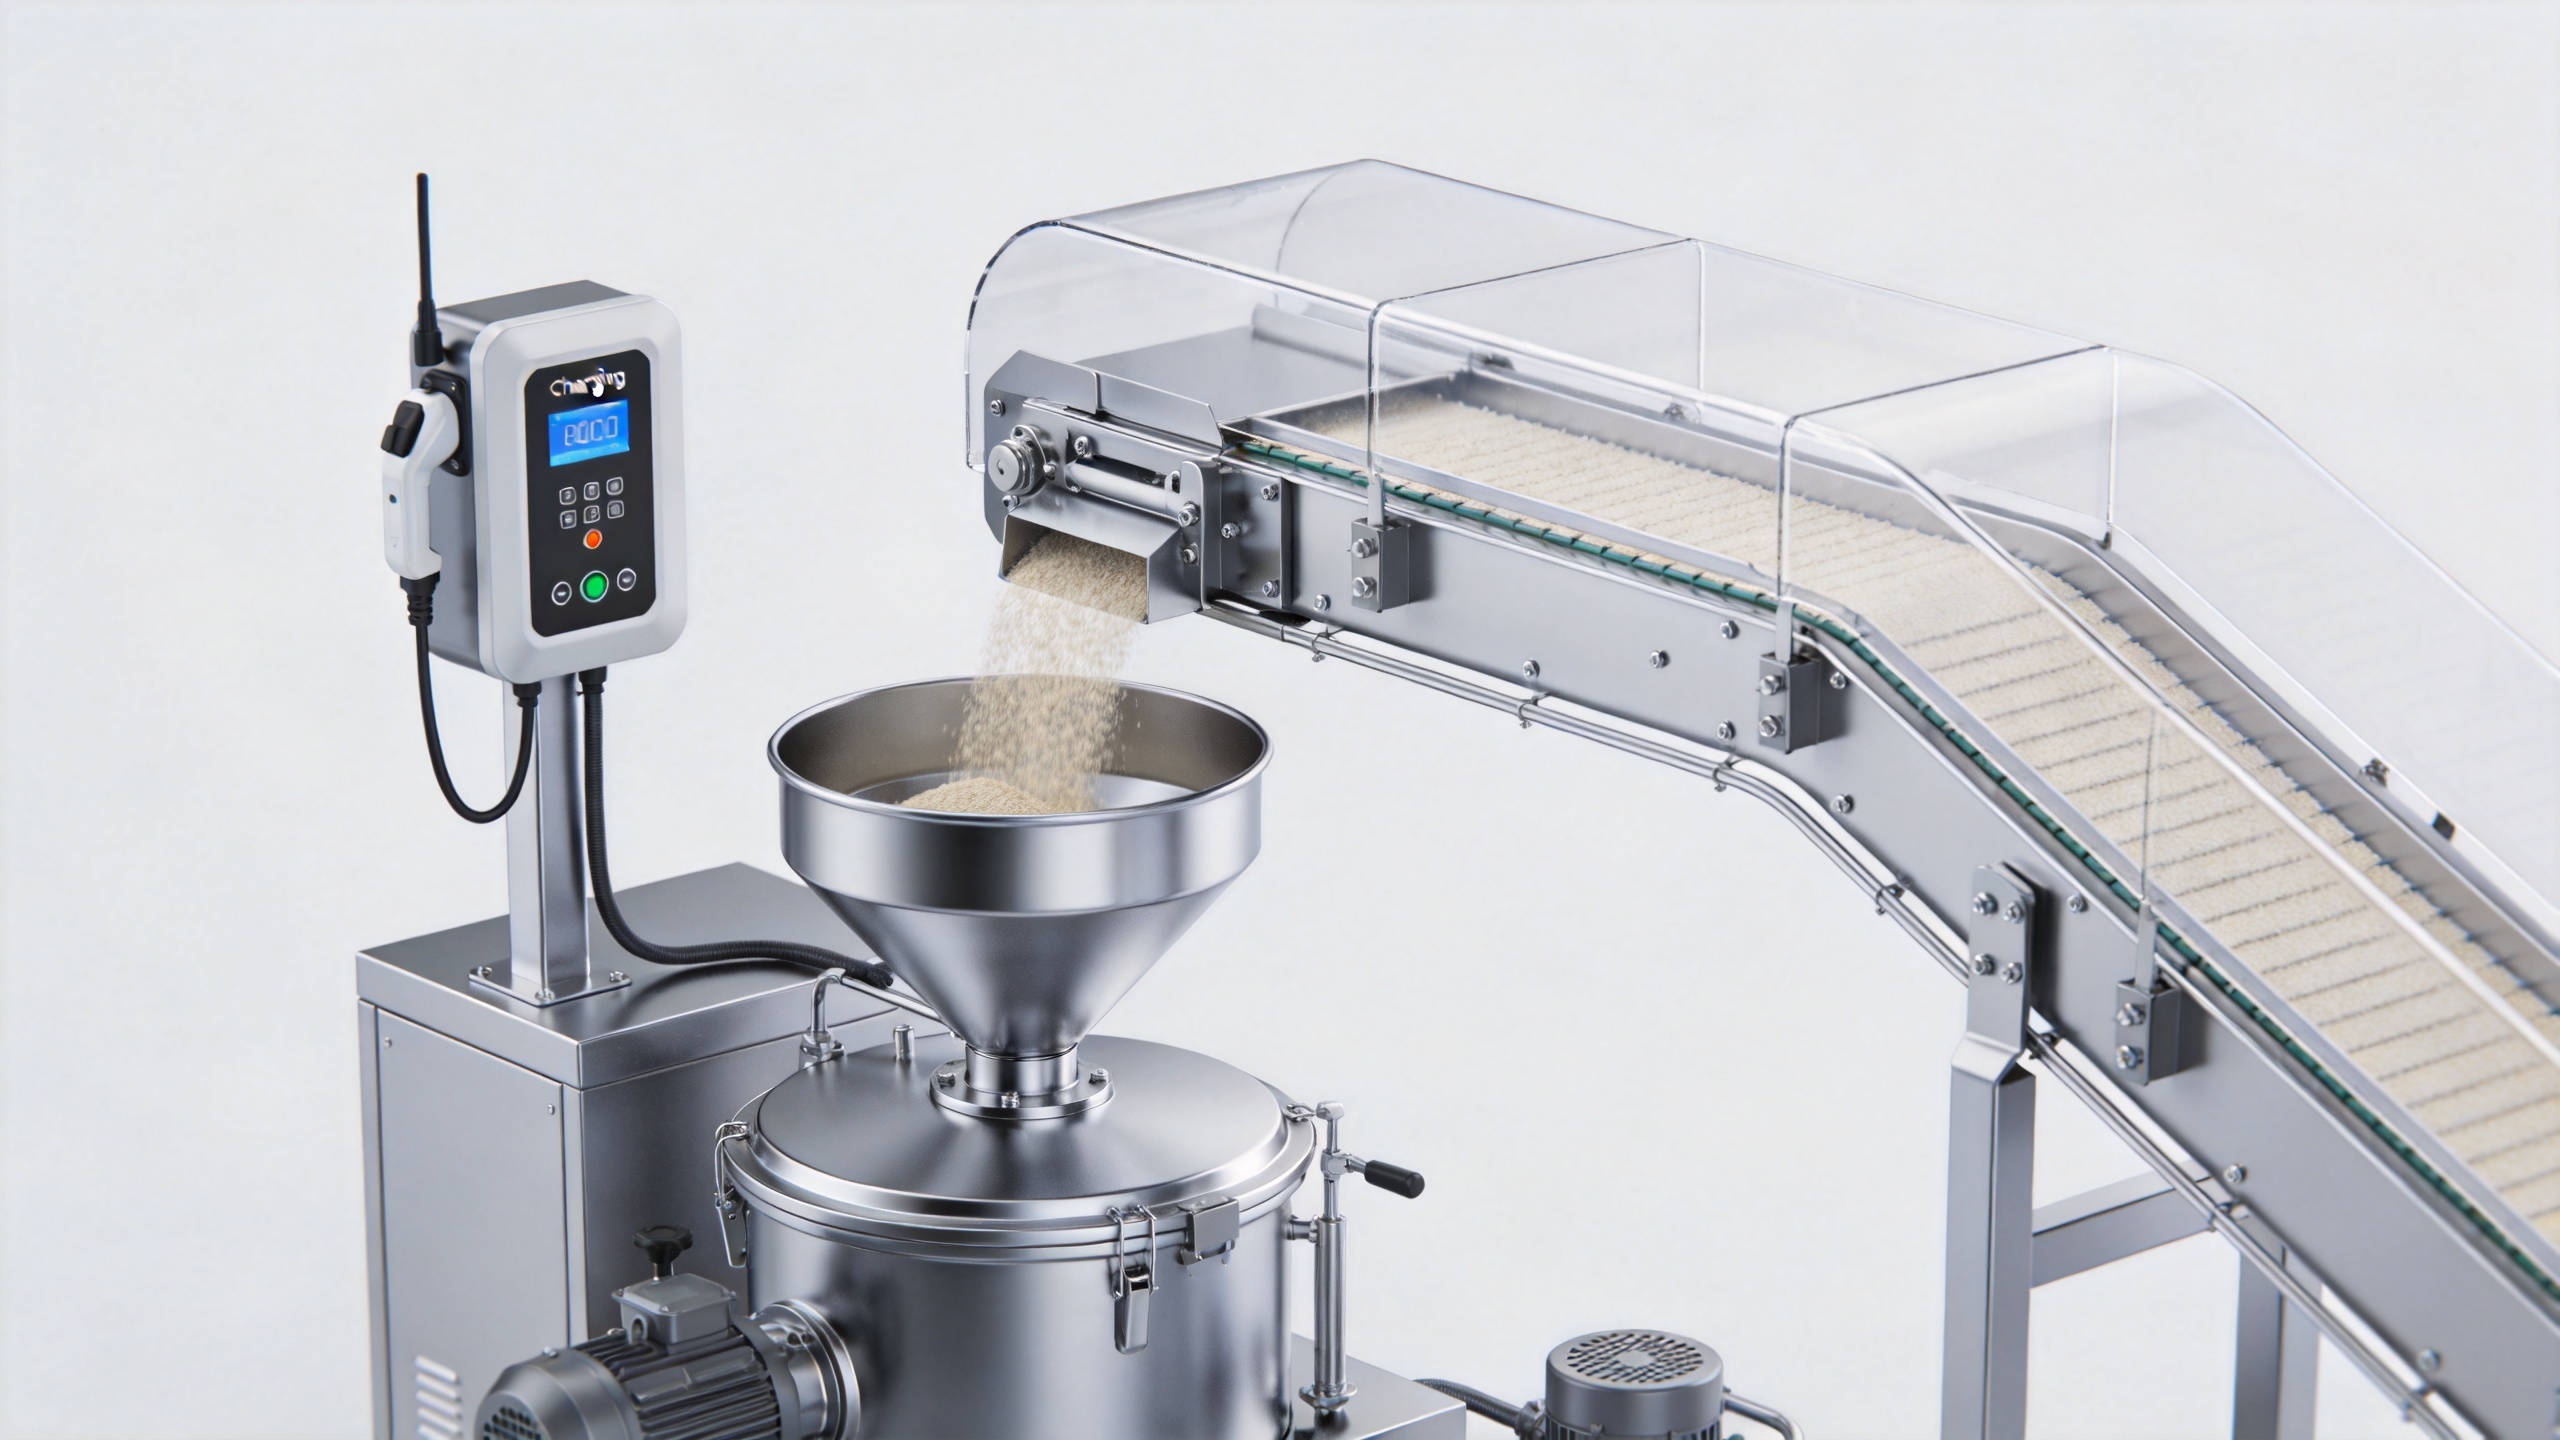
Um sistema de transferência a vácuo cria pressão negativa na extremidade receptora e puxa o material através de tubulações fechadas. Esse arranjo básico é valioso em situações nas quais uma rota fechada pode reduzir a manipulação em ambiente aberto, mas o layout deve ainda refletir com precisão a sequência real de produção. Mapeie todos os pontos onde o material entra, muda de direção, faz pausa, é descarregado ou fica exposto durante inspeção.
- Ponto de alimentação: Identifique o recipiente, a estação de carregamento, a ponta do saco, o IBC ou o funil que fornece o material.
- Rota de transporte: Defina o comprimento da tubulação, as elevações verticais, as curvas, as conexões flexíveis e os pontos que exigem desmontagem ou inspeção.
- Receptor: Confirme como o receptor separa o ar do produto e como descarrega o material na máquina seguinte.
- Interface a jusante: Verifique a flange, a altura, a capacidade de amortecimento e a lógica de controle no misturador, moinho, peneira, prensa de comprimidos ou outro equipamento receptor.
Geralmente, é mais fácil validar um layout quando o percurso do material é traçado antes de solicitar a um fornecedor que dimensione o sistema. Em outras palavras, não selecione um sistema de transferência a vácuo com base apenas na capacidade de produção. Primeiro, confirme a fluidez do pó, a densidade aparente, a distribuição do tamanho das partículas, a sensibilidade à umidade, o comportamento do pó, o tamanho do lote exigido e a quantidade máxima permitida de material retido no percurso.
Defina o Ciclo de Trabalho, Não Apenas a Capacidade Horária
A transferência farmacêutica é frequentemente baseada em lotes. Uma linha pode exigir ciclos curtos e repetíveis de transporte, seguidos por descarga, mistura, amostragem ou processamento a jusante. Isso significa que o ciclo de trabalho é tão importante quanto um valor horário. Uma definição prática de ciclo de trabalho especifica a massa por ciclo, o número de ciclos, a distância de transferência, o nível do recipiente receptor e o tempo disponível entre os ciclos.
Pergunte como o sistema de transferência a vácuo se comporta quando o receptor está cheio, quando um filtro precisa ser limpo ou quando a máquina a jusante entra em pausa. Esses estados operacionais determinam se o sistema necessita de sensores de nível, intertravamentos, um silo tampão ou alterações no método de alimentação. Se as características do material e a taxa de processo alvo já forem conhecidas, essa avaliação torna-se muito mais fácil de verificar; caso contrário, trate esses valores como itens para testes e esclarecimentos técnicos, e não como compromissos fixos.
Incorpore o Projeto Higiênico ao Layout
Para a fabricação farmacêutica, um sistema de transferência a vácuo deve ser avaliado como um conjunto de processo limpo, em vez de como uma bomba e um conjunto de tubulações. Nos Estados Unidos, a Parte 211 do Título 21 do Código de Regulamentos Federais (CFR) estabelece que os equipamentos devem ser projetados, dimensionados e posicionados adequadamente para facilitar sua utilização pretendida, limpeza e manutenção. Também exige superfícies de contato com o produto adequadas, bem como procedimentos escritos de limpeza e manutenção. O quadro regulatório aplicável e o sistema de qualidade do local devem ser confirmados pela fábrica.
Traduzir esses princípios em perguntas sobre equipamentos: As peças que entram em contato com o produto podem ser acessadas? As juntas, filtros, vedadores e mangueiras flexíveis estão incluídos no plano de limpeza? O traçado das tubulações evita trechos mortos desnecessários ou áreas de difícil acesso? O receptor pode ser aberto e remontado de forma consistente? Mais precisamente, a questão-chave não é se um componente isolado parece higiênico, mas sim se todo o percurso do material pode ser limpo, inspecionado, protegido após a limpeza e documentado conforme o procedimento local.
Nas instalações multi-produto, o planejamento das trocas de produto merece atenção desde cedo. Avalie se peças de contato dedicadas, seções removíveis, sistemas de limpeza em local (CIP) ou etapas manuais de limpeza validadas são adequadas para o produto e para a avaliação de risco. A resposta depende da formulação, das necessidades de contenção, da estratégia de validação da limpeza e da prática operacional local.
Coordenar o Ar, a Filtração e o Confinamento
Todo sistema de transferência a vácuo move ar, bem como o produto. O filtro do receptor deve separar o ar de transporte do pó, ao mesmo tempo que permite que o ciclo de transporte escolhido prossiga. Assim, a área do filtro, o meio filtrante, o método de limpeza e o monitoramento da pressão diferencial são decisões de processo, não itens secundários. Um arranjo inadequadamente coordenado de filtros pode interromper a transferência, aumentar o trabalho de limpeza ou gerar um comportamento operacional instável.
O confinamento também exige uma visão sistêmica integral. Revise em conjunto o ponto de alimentação, a ventilação do receptor, o método de troca do filtro, a interface de descarga e qualquer acesso para manutenção. Quando materiais perigosos ou potentes estiverem envolvidos, o projeto final deve ser definido mediante a avaliação formal de confinamento da planta e os requisitos de segurança aplicáveis. Um artigo genérico de blog não pode substituir essa avaliação.
Tornar as Interfaces dos Equipamentos Explícitas
O transporte a vácuo é mais confiável quando as interfaces são especificadas, em vez de presumidas. Registre o tamanho da entrada da máquina receptora, o espaço vertical disponível, as condições de pressão do recipiente, os sinais de controle e a responsabilidade pela limpeza para cada conexão. Se o sistema de transferência alimentar mais de um destino, defina como serão controlados o direcionamento, o isolamento e o estado de limpeza.
Para um exemplo de uma categoria de produto utilizada neste tipo de discussão sobre manuseio de materiais, consulte o ALIMENTADOR DE VACUÚM ELÉTRICO ZKS . A adequação final de qualquer configuração de equipamento ainda depende dos dados verificados do material, do layout do processo e dos requisitos do local; um nome de produto isoladamente não estabelece um projeto farmacêutico completo.
Como Dimensionar as Entradas do Sistema de Transferência a Vácuo
Para fazer sistema de transferência a vácuo proposta tecnicamente significativa, fornece à equipe de engenharia um conjunto definido de entradas, em vez de apenas uma meta única de capacidade. As informações mínimas normalmente incluem a densidade aparente do material, a faixa de tamanho de partícula, o comportamento de escoamento, a sensibilidade à umidade, a massa do lote, a distância de transferência, a variação de elevação e o ponto de recebimento exigido. A equipe também deve identificar se o material é um ingrediente único, uma pré-mistura ou uma mistura cujo risco de segregação precisa ser avaliado.
Projeto, juntamente com a fonte de ar, o volume do receptor, a configuração de filtração e a válvula de descarga. Rotas mais curtas e diretas são frequentemente mais simples de inspecionar e limpar, mas a rota final deve ser compatível com o layout do edifício e com o acesso para manutenção. Evite considerar um cálculo preliminar de dimensionamento como um resultado fixo de produção: um ensaio com o material ou uma revisão de projeto aprovada é a maneira adequada de confirmar a janela operacional. sistema de transferência a vácuo projeto, juntamente com a fonte de ar, o volume do receptor, a configuração de filtração e a válvula de descarga. Rotas mais curtas e diretas são frequentemente mais simples de inspecionar e limpar, mas a rota final deve ser compatível com o layout do edifício e com o acesso para manutenção. Evite considerar um cálculo preliminar de dimensionamento como um resultado fixo de produção: um ensaio com o material ou uma revisão de projeto aprovada é a maneira adequada de confirmar a janela operacional.
Durante esta revisão, liste as condições que poderiam alterar o desempenho. Exemplos incluem alterações na distribuição de partículas do fornecedor, umidade, composição da formulação, apresentação da embalagem ou demanda a jusante. Isso cria uma base mais clara para testes de aceitação e para o controle futuro de mudanças. A sistema de transferência a vácuo que possui limites operacionais definidos é, em geral, mais fácil de operar de forma consistente pelas equipes de produção do que uma dimensionada apenas com base em uma taxa máxima nominal.
Planejar a limpeza e a troca de produto como tarefas operacionais
Limpeza deve ser considerada enquanto o sistema de transferência a vácuo ainda for um desenho de layout. Identifique cada componente em contato com o produto, o ponto de acesso utilizado para inspecioná-lo, o método de limpeza, as ferramentas necessárias e a condição que indica que a unidade está pronta para retornar à operação. Inclua interiores de receptores, carcaças de filtros, válvulas de descarga, juntas, seções de tubulação, conexões flexíveis e quaisquer adaptadores de alimentação na discussão.
Para a limpeza manual, o teste prático consiste em verificar se a equipe consegue desmontar, limpar, inspecionar, remontar e proteger as peças sem gerar ambiguidades evitáveis. Para a limpeza automatizada, defina a abordagem de validação, o comportamento de drenagem, as conexões com os serviços auxiliares e os passos de recuperação em conjunto com a equipe local. Essas decisões devem estar alinhadas com os procedimentos escritos da fábrica e com os requisitos de qualidade. Não devem ser inferidas exclusivamente a partir de uma imagem de catálogo ou de uma descrição genérica do equipamento.
Lista de Verificação Prática para Revisão de Projeto
- Documente as características do material, a quantidade por lote, a taxa-alvo de transferência e a sequência do processo.
- Esboce todo o percurso, incluindo a fonte de alimentação, os trechos de tubulação, o receptor, o ponto de descarga e o acesso para manutenção.
- Defina o ciclo de operação e identifique as condições de pausa a jusante, bem como os requisitos de controle de nível.
- Revise os materiais em contato com o produto, as juntas, os filtros, os pontos de desmontagem e as responsabilidades quanto à limpeza com as áreas de qualidade e produção.
- Avaliar o confinamento, o controle de poeira e a manutenção dos filtros por meio do processo formal de avaliação de riscos no local.
- Confirmar os controles, os dispositivos de intertravamento, os serviços auxiliares e os critérios de aceitação da fábrica/local antes da aquisição.
Um escopo bem definido sistema de transferência a vácuo projeto faz mais do que transportar pó. Ele torna o trajeto do material compreensível, mantém visíveis as considerações relativas à limpeza e à manutenção e fornece às equipes multifuncionais condições claras para verificação antes da instalação. Comece com o material e com a rota produtiva, depois utilize ensaios e esclarecimentos técnicos para finalizar os detalhes dos equipamentos.